¿Qué registros debería poder recuperar de un PCC de rayos X?
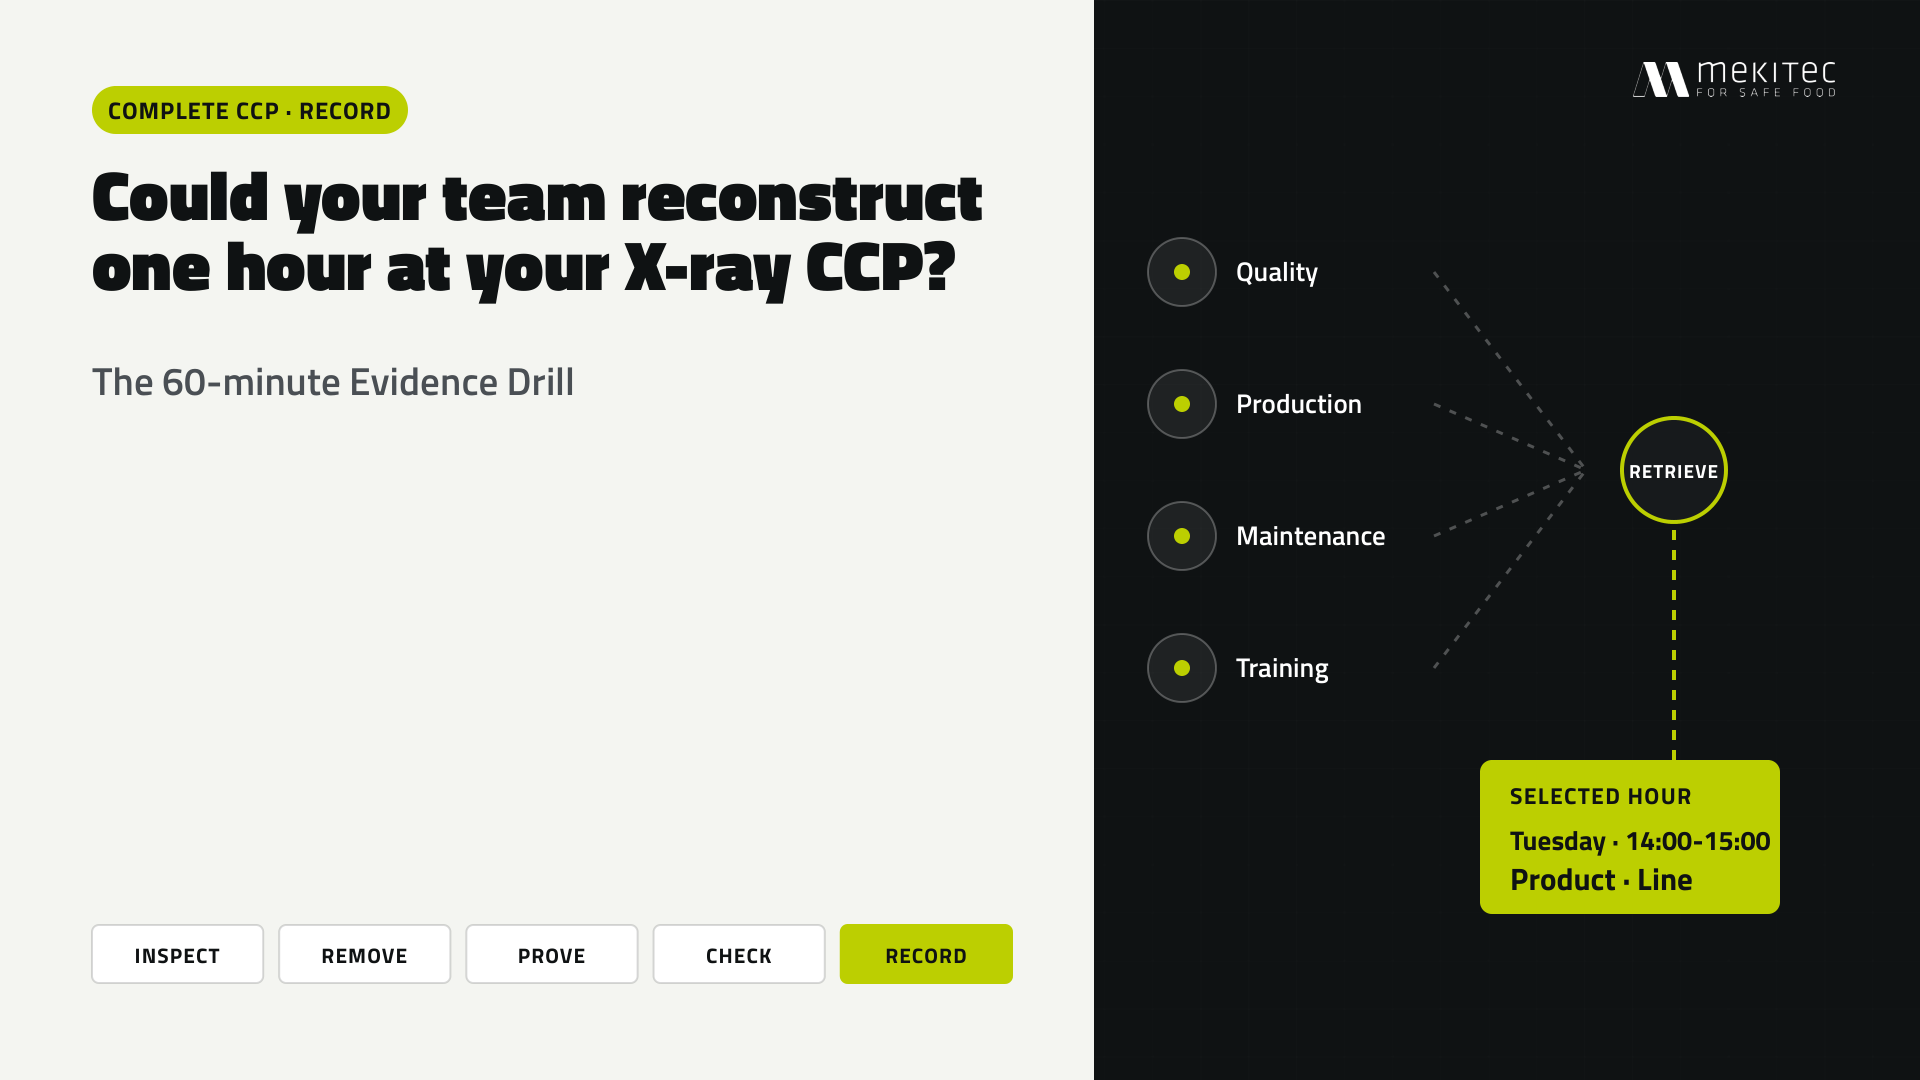
Es martes, 15:05. Un cliente pregunta qué ocurrió en su PCC de rayos X entre las 14:00 y las 15:00. ¿Puede su equipo mostrar la historia completa en menos de una hora?
Arranque el cronómetro.
¿Qué producto estaba corriendo? ¿Qué programa de inspección estaba activo? ¿Se completaron las verificaciones planificadas? ¿El sistema rechazó algo? Si lo hizo, ¿se retiró el empaque sospechoso del flujo aceptado y qué pasó con él después?
El registro de la máquina responde una parte. El resto está en manos de calidad, producción, mantenimiento y capacitación.
Aquí está la parte incómoda: normalmente no falta nada. Cada registro existe y cada uno tiene un responsable competente. Lo que falla es la conexión: nada vincula esos registros al mismo producto, línea y hora, así que una pregunta ordinaria se convierte en una tarea de investigación realizada bajo la presión de una auditoría.
Este artículo ofrece a su equipo una forma práctica de probar esa conexión antes de que alguien más lo haga.
La respuesta corta
Su plan HACCP y los requisitos legales, de cliente y de certificación que apliquen a su planta definen el conjunto de registros. Para una ventana de producción de un PCC de rayos X, ese conjunto suele incluir:
- el plan HACCP aprobado y el análisis de peligros que lo respalda;
- el límite crítico y la validación que lo sustenta;
- los registros de monitoreo de la ventana;
- las verificaciones rutinarias de desempeño y las pruebas de secuencia de rechazo;
- las desviaciones, acciones correctivas y decisiones sobre el producto afectado;
- la evidencia de verificación y de revisión de registros; y
- los registros pertinentes de calibración, capacitación, mantenimiento y control de cambios.
Encontrar cada documento es la mitad fácil. La prueba que importa es si su equipo puede conectarlos al mismo producto, línea y ventana de producción. Para ejecutar esa prueba:
- Elija una línea, un producto y una ventana de producción reciente.
- Reúna a las personas responsables de los registros.
- Solicite las once evidencias que se listan más abajo.
- Conecte cada elemento al mismo producto, línea y horario.
- Deténgase a los 60 minutos y convierta cada elemento faltante o desconectado en una acción.
El resultado no es otra lista de verificación de auditoría. Es una imagen clara de cómo funcionan sus registros cuando alguien necesita una respuesta.
Por qué esto importa
Un Punto de Control Crítico es más que el momento en que un producto pasa por un sistema de inspección. El equipo HACCP también debe poder mostrar cómo se planificó, monitoreó y verificó el control, y cómo se gestionó cuando algo salió mal.
Los Principios Generales de Higiene de los Alimentos del Codex Alimentarius, CXC 1-1969 y las Directrices de Principios y Aplicación HACCP de la FDA conectan el monitoreo, las acciones correctivas, la verificación y los registros. En la Unión Europea, el Artículo 5 del Reglamento (CE) n.º 852/2004 aborda los procedimientos basados en HACCP y los documentos y registros exigidos a las empresas dentro de su alcance.
Mekitec desarrolla y fabrica sistemas y software de inspección por rayos X para productores de alimentos en todo el mundo. Desde la primera instalación MEKI en 2011, nuestros sistemas se han utilizado en cuatro continentes y en más de 40 países, y nuestro análisis de imagen de rayos X basado en IA está cubierto por una patente concedida en Estados Unidos. Este artículo está escrito para los equipos de HACCP, calidad y producción que tienen que hacer que un paso de inspección funcione como PCC en la práctica.
Una hora, varios responsables de registros
Imagine que el sistema de rayos X registró un rechazo a las 14:17.
El registro del sistema puede mostrar el evento y el programa de producto activo. El operador puede tener el registro de la verificación rutinaria. Producción puede saber cuándo se detuvo la línea y qué producto quedó retenido. Calidad puede tener la revisión y la decisión final sobre el producto. Mantenimiento puede tener una intervención o un cambio de configuración relevante.
Ningún sistema individual tiene que contener todos los registros. El problema empieza cuando el equipo no puede conectarlos sin depender de la memoria o de la única persona que sabe dónde está todo.
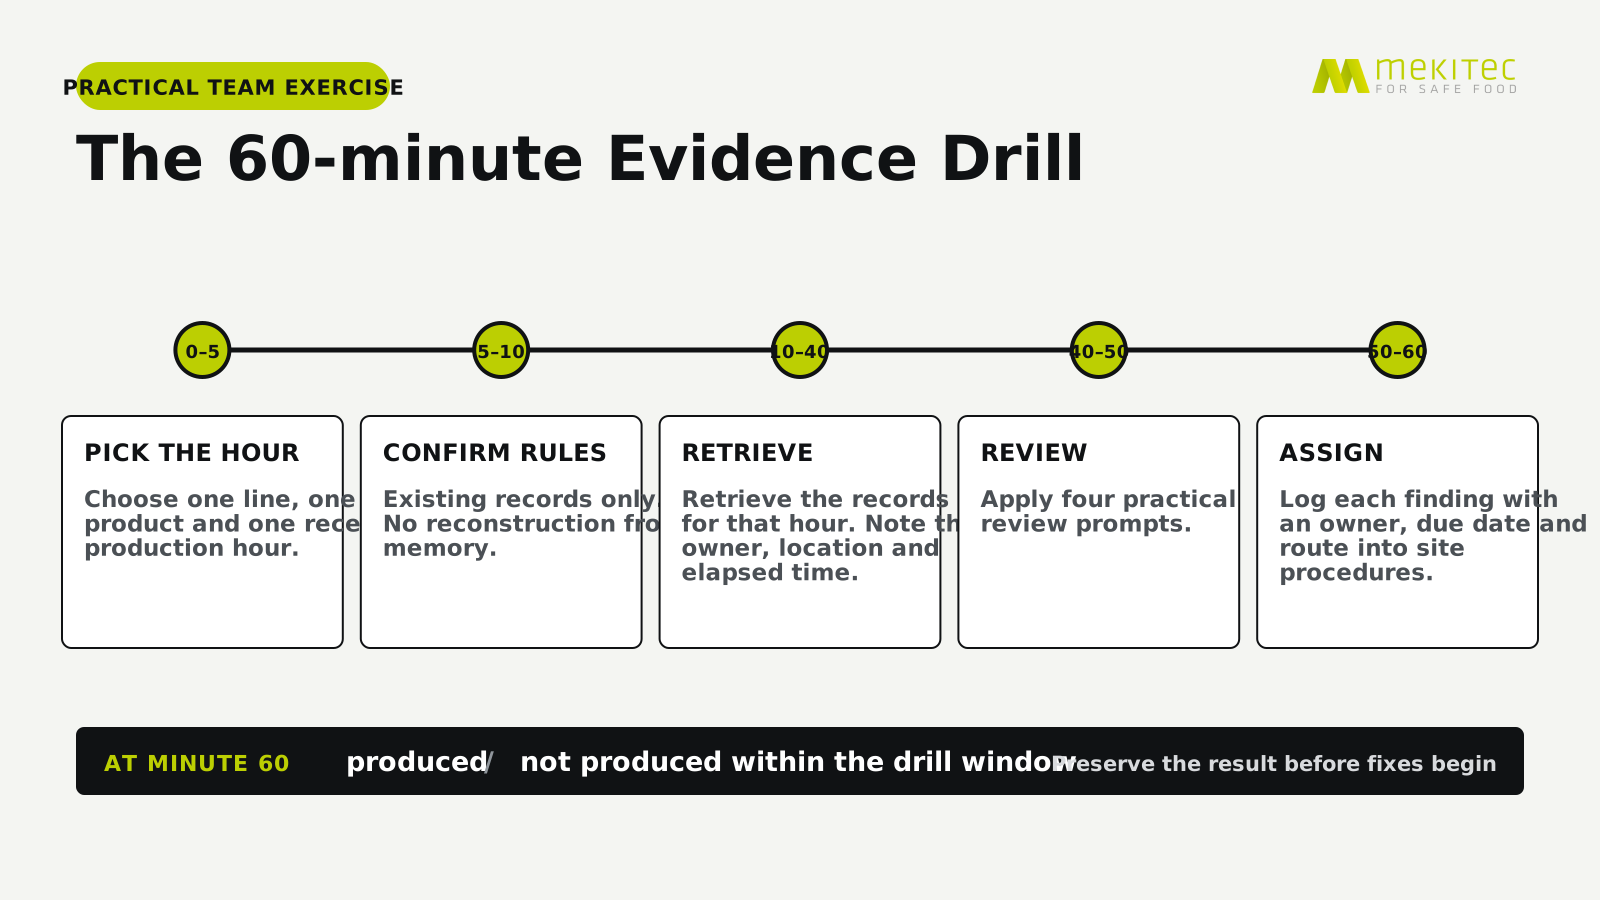
El Evidence Drill —el simulacro de evidencia— hace visible ese problema. Es el ejercicio de recuperación de 60 minutos de Mekitec: el equipo reconstruye una ventana de producción pasada usando registros que ya existen.
Las cinco preguntas del PCC Completo de Mekitec
El marco del PCC Completo es la forma práctica de Mekitec de interrogar un control existente. Plantea cinco preguntas, denominadas INSPECT, REMOVE, PROVE, CHECK y RECORD:
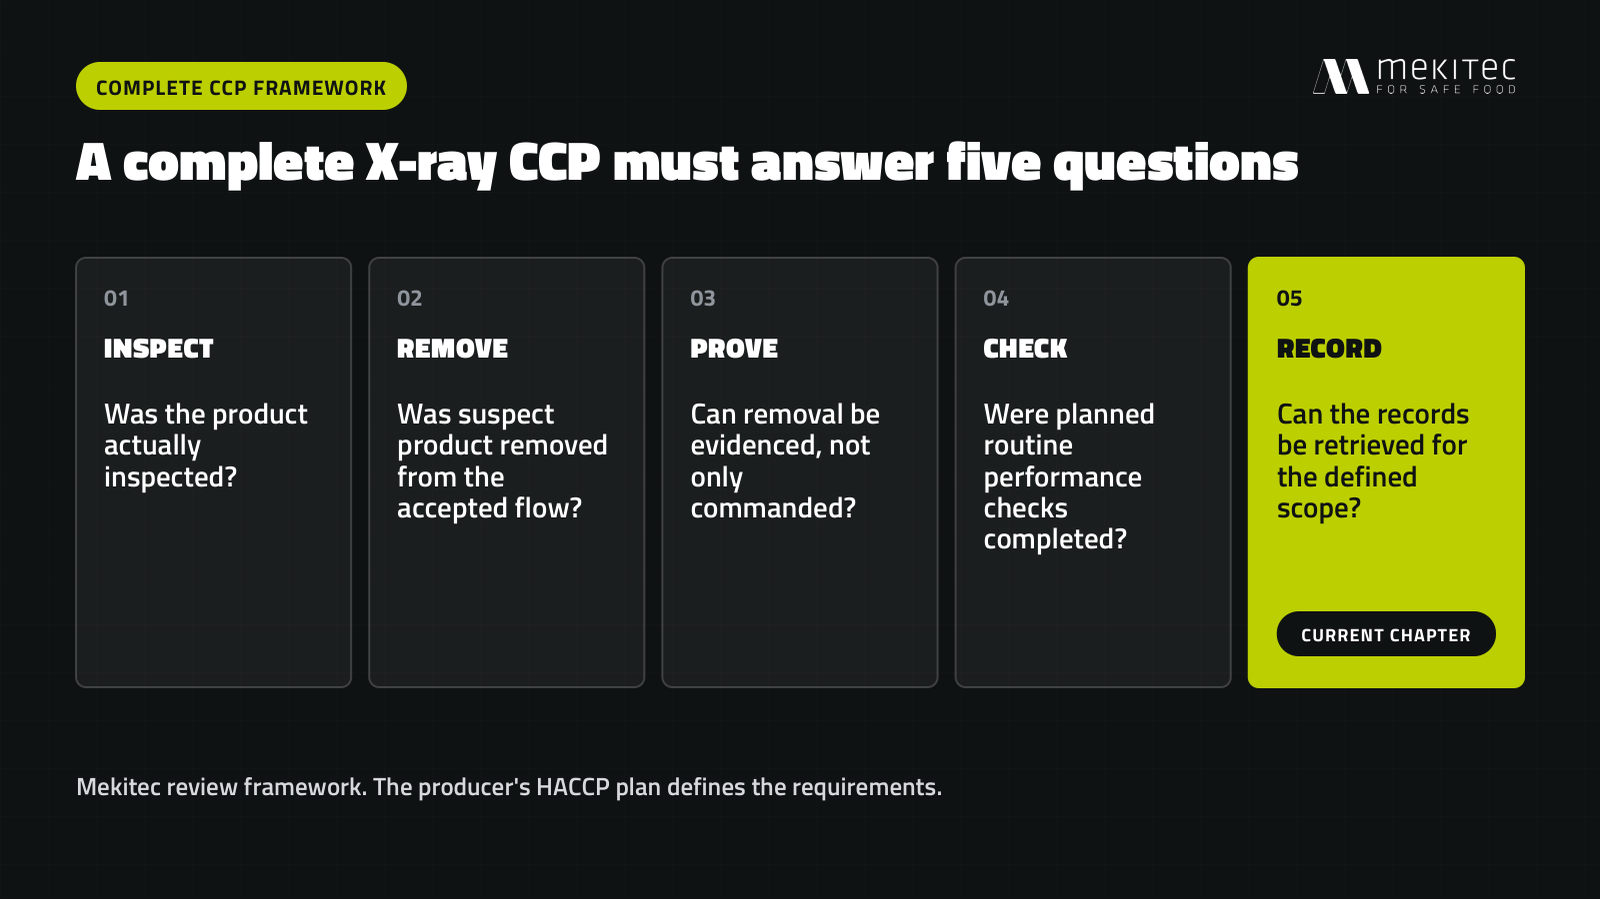
Este artículo desarrolla RECORD, la quinta pregunta. En la práctica, los registros también revelan cómo se documentaron INSPECT, REMOVE, PROVE y CHECK.
¿Qué es el Time to Evidence?
El Time to Evidence (tiempo hasta la evidencia) es el tiempo transcurrido que necesita una planta para reunir su cadena de evidencia del PCC, definida por ella misma, correspondiente a un producto, en una línea, para una ventana de producción determinada, usando solo lo que ya existe.
El Time to Evidence es un término de revisión práctica de Mekitec, no una métrica regulatoria ni un requisito de certificación. Mide la recuperación, no la suficiencia. No produce puntuación, calificación aprobatoria, meta, promedio, referencia ni comparación con otra planta, y un tiempo más corto no es evidencia de que las decisiones HACCP subyacentes hayan sido acertadas.
Ejecútelo como un ejercicio con reglas fijas:
- use solo registros que ya existan;
- inicie el cronómetro cuando se haga la solicitud;
- deténgase a los 60 minutos; y
- etiquete todo lo que siga faltando como no presentado dentro de la ventana del simulacro.
Interprete el resultado correctamente
El resultado útil es un mapa de registros y una lista de acciones, no una calificación.
Cómo ejecutar el Evidence Drill en 60 minutos
Elija una ventana de producción reciente. Incluya a las personas responsables de los registros en lugar de pedirle a calidad que lo recupere todo sola.
Entre los participantes sugeridos están el líder de HACCP o de inocuidad alimentaria, el QA de línea, el operador o supervisor de la ventana seleccionada, producción, mantenimiento, el responsable de los registros de capacitación y un facilitador que anote el resultado pero no recupere documentos.
En el minuto 60, deténgase. Conserve el resultado antes de que alguien empiece a corregirlo. El simulacro debe mostrar la ruta de recuperación tal como funciona hoy.
Una vez cerradas las acciones, repita el simulacro con otro producto o ventana de producción adecuados. Compare la nueva ruta de recuperación con la primera.
Once solicitudes de evidencia para adaptar al plan HACCP de la planta
Estas son las solicitudes que deben hacerse durante la mitad de recuperación del simulacro, entre los minutos 10 y 40. Son solicitudes orientativas, no una lista de verificación legal o de certificación universal. Adáptelas a su plan HACCP: elimine lo que no aplique y agregue lo que su plan u otros requisitos aplicables exijan.
Encontrar un documento no basta. El equipo también necesita conectarlo con la ventana de producción bajo revisión.
Ejemplo trabajado: el rechazo de las 14:17
Tome el rechazo del inicio de este artículo y sígalo a través de las solicitudes.
La solicitud 4 ubica el empaque: el registro de monitoreo muestra qué producto corría en esa línea a las 14:17 y bajo qué programa aprobado. La solicitud 3 indica si ese programa y su límite crítico eran los aprobados y validados en esa fecha, o una versión que alguien modificó en el intervalo. La solicitud 5 muestra si la verificación rutinaria de desempeño y la prueba de secuencia de rechazo que correspondían a ese turno se completaron realmente, y qué hizo el sistema cuando pasó la pieza de prueba.
Después, la cadena sale de la máquina. La solicitud 6 registra la desviación y la corrección inmediata. La solicitud 7 registra qué pasó con el empaque: dónde se retuvo, quién lo evaluó, qué se decidió y quién aprobó su liberación o eliminación. La solicitud 11 responde si una intervención de mantenimiento o un cambio de configuración esa mañana pudo haber afectado el resultado. La solicitud 10 muestra si el operador del turno estaba capacitado en la versión vigente del procedimiento. La solicitud 8 muestra si alguien revisó el registro después, tal como exige el procedimiento.
Ocho de las once solicitudes tocan este único evento de rechazo, y solo dos de ellas —el registro de monitoreo y la verificación rutinaria— están dentro del sistema de inspección. Esa es la forma del problema: no falta ningún registro individual, pero la cadena tiene varios responsables y ninguna clave compartida. El simulacro existe para averiguar si su equipo puede armarla de todos modos.
Cuatro preguntas prácticas de recuperación
Una vez que los registros están sobre la mesa, haga cuatro preguntas sencillas sobre cada uno.
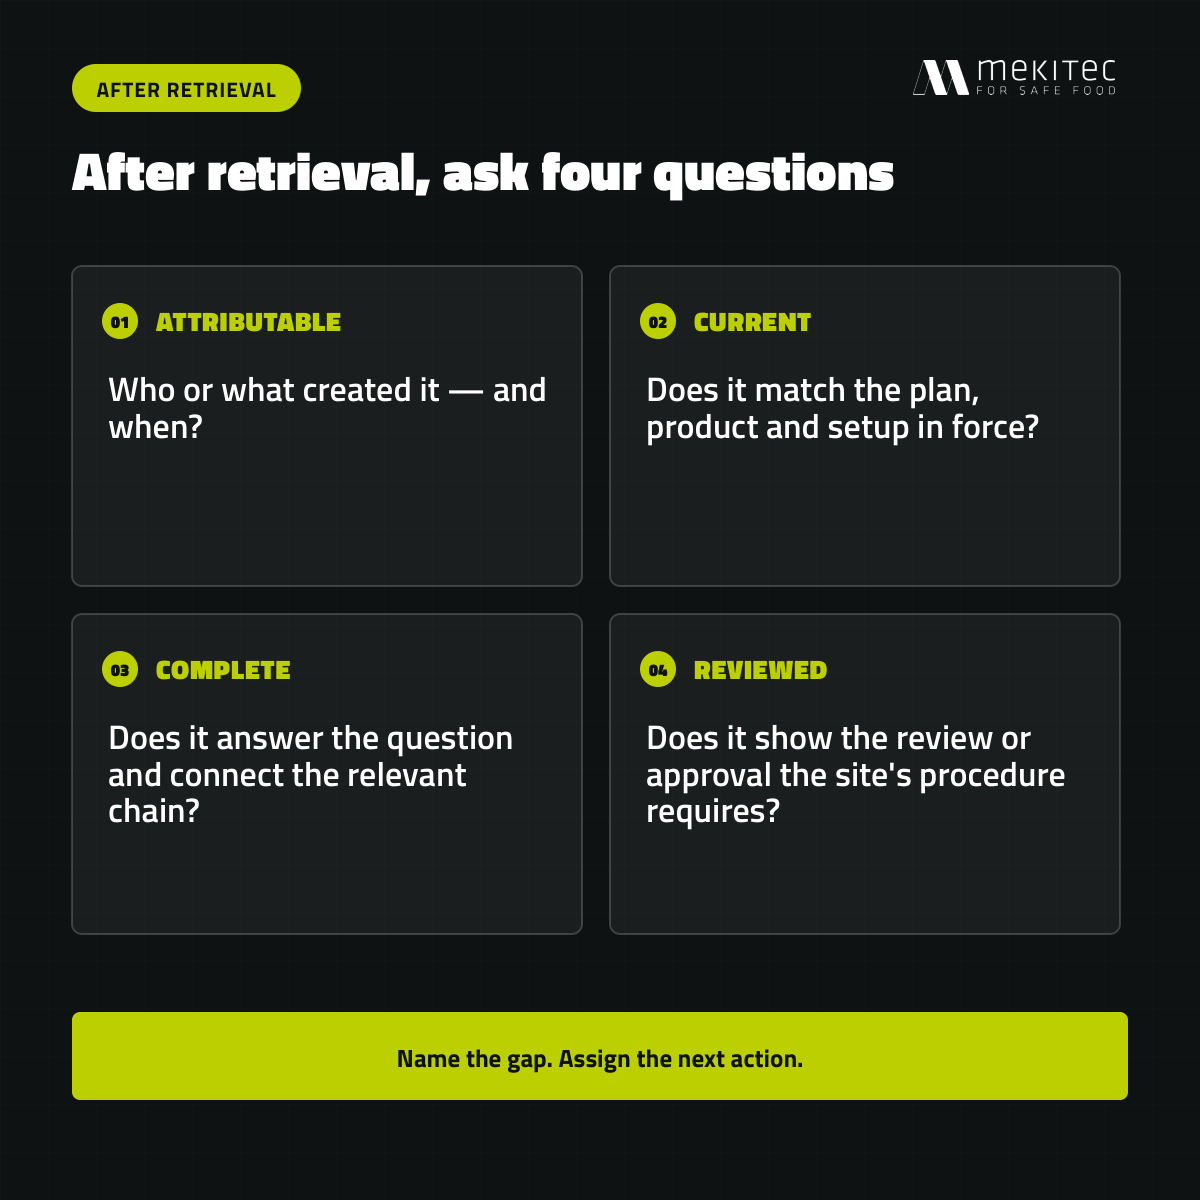
¿Quién lo creó y cuándo?
¿Puede el equipo identificar a la persona que realizó la actividad o hizo el asiento? Si el registro lo generó el sistema, ¿puede el equipo conectarlo con el usuario, la línea y el evento correctos?
¿Estaba vigente en ese momento?
¿Coincide el registro con el plan HACCP, el límite crítico, el programa de producto y la configuración del equipo que estaban vigentes durante la ventana seleccionada? Un registro fácil de encontrar puede aun así ser la versión equivocada.
¿Puede seguir lo que pasó después?
¿Responde el registro la pregunta que se supone que debe responder? Por ejemplo, ¿puede el equipo seguir un rechazo desde el comando hasta la evidencia de confirmación disponible, y de ahí a la retención del producto y la decisión final?
¿Ocurrió la revisión requerida?
Si el procedimiento exige una revisión o aprobación, ¿muestra el registro quién la completó y cuándo?
Anote la brecha exacta. “Registro faltante”, “versión incorrecta” y “decisión final del producto no conectada” conducen a acciones más claras que una puntuación porcentual.
¿Listo para ejecutarlo con su equipo? ++Descargue la Guía de Preparación PCC de Rayos X (PDF).++ Incluye la hoja de trabajo de 60 minutos, las solicitudes de evidencia y una bitácora de acciones para asignar cada brecha.
Convierta las brechas en acciones
Use las mismas cinco preguntas para decidir dónde corresponde cada hallazgo.
INSPECT
Verifique si el producto, el empaque, la velocidad de línea, el programa de producto, los ajustes de inspección y el rango operativo coinciden con el plan aprobado y la validación. Si algo cambió, decida si requiere una revisión documentada o una revalidación.
REMOVE
Verifique el momento del rechazo, el mecanismo de rechazo, el destino controlado y cómo se evaluó y gestionó el producto rechazado o retenido.
PROVE
Indique exactamente qué confirmaron los sensores y la lógica suministrados, y dónde están ubicados. Una señal de confirmación normalmente evidencia un punto monitoreado de la secuencia de rechazo —comúnmente que el empaque entró al contenedor de rechazo— y no lo que ocurrió con él después. Verifique por separado si ese contenedor está bajo acceso controlado y qué muestran los registros entre la señal de confirmación y la decisión final sobre el producto.
CHECK
Mantenga separadas la validación de la aplicación y las verificaciones rutinarias de desempeño. Las Directrices para la Validación de Medidas de Control de la Inocuidad de los Alimentos, CXG 69-2008 del Codex describen la validación como la obtención de evidencia de que una medida de control es capaz de lograr el resultado previsto; la verificación rutinaria es la actividad programada que muestra que la configuración validada sigue comportándose como se espera. Confirme qué se verificó, con qué frecuencia, por quién, qué se registró y qué ocurrió tras un resultado fallido.
RECORD
Nombre al responsable y la ubicación de cada registro. Acuerde las claves que los conectan, como línea, código de producto, lote y marca de tiempo. Después documente las responsabilidades de revisión y los requisitos de retención.
¿Cuántas partes especificadas por separado tiene su secuencia de rechazo?
Antes de concluir que el simulacro expuso un problema de disciplina en el registro documental, cuente las uniones.
Un PCC de rayos X a menudo se arma con partes: el detector, el dispositivo de rechazo, el destino del rechazo, la detección de confirmación y el reporte. Cada una se especifica, interconecta, pone en marcha, valida y mantiene por separado, y con frecuencia se compran a más de un proveedor. Cada unión entre ellas es un lugar donde la cadena de evidencia puede romperse en silencio. El rechazo se comanda en un sistema, la confirmación la detecta otro, y el registro que vincula ambos con un código de producto vive en un tercero. Nada falló. Simplemente nunca se les pidió a las partes que contaran una sola historia.
Por eso el conteo importa más de lo que parece. Pregunte cuántas configuraciones separadas tuvieron que validarse para este único control, cuántas instrucciones de operador describen la misma secuencia de rechazo y a quién llama su equipo cuando la confirmación deja de coincidir con el rechazo. Donde la cadena vive dentro de un solo sistema, hay una configuración que validar, un conjunto de instrucciones y un solo lugar donde mirar cuando algo de la secuencia requiere atención. Donde abarca varios proveedores, cada respuesta del simulacro tiene que armarse antes de poder revisarse.
Reducir el número de uniones no sustituye el trabajo HACCP del productor y, por sí solo, no hace completa una cadena de evidencia. Cambia cuánto de esa cadena hay que construir y conectar antes de siquiera poder mostrarla. Esta es la razón por la que Mekitec integra la cadena de inspección y respuesta en un solo sistema en lugar de dejar que se arme en la línea.
Dónde pueden ayudar los equipos y el software de Mekitec
Los equipos y el software de Mekitec dan soporte a partes específicas de la cadena de cinco preguntas. Nada de ello sustituye el plan HACCP del productor.
INSPECT, REMOVE y PROVE: MEKI ONE
MEKI ONE da soporte a la capa de equipo físico: inspección, rechazo, contenedor de rechazo integrado, confirmación de rechazo configurada y reporte del sistema.
Esas son las mismas cinco partes contadas en la sección anterior, suministradas como un solo sistema. Para el tema de este artículo esa es la diferencia práctica: una configuración que validar en lugar de cinco que especificar, interconectar y poner en marcha; un solo conjunto de instrucciones de operador que describe la secuencia de rechazo; y un solo proveedor al que llamar cuando la confirmación deja de coincidir con el rechazo. Con 1200/1280 × 715 × 2000 mm y alimentación de 110–230 VAC, también puede integrarse en una línea de empaque existente sin un proyecto de rechazador aparte. Aun así, deben confirmarse para la aplicación la distribución de la línea, las dimensiones y el peso del producto, el rendimiento y las condiciones de la planta.
La confirmación de rechazo se suministra en más de un nivel, y el nivel determina qué puede mostrar el registro. La información pública actual del producto lista la confirmación de rechazo estándar con el rechazador integrado, y la confirmación de rechazo completa como opción y no como característica estándar. En términos generales, el arreglo estándar evidencia que un empaque rechazado alcanzó el punto monitoreado en el contenedor de rechazo y genera una falla cuando no fue así; el arreglo más completo añade acceso controlado al propio contenedor. Confirme los sensores, la lógica y el alcance del reporte suministrados para la aplicación antes de apoyarse en cualquiera de los dos dentro de un registro HACCP.
El productor de alimentos sigue necesitando establecer el desempeño de inspección y la operación de rechazo para el producto, empaque, línea y condiciones de operación reales.
CHECK: MEKI AI Validation Mode
El productor de alimentos define el propósito, el método y la frecuencia de su verificación rutinaria de desempeño del PCC. El Validation Mode de MEKI AI puede programar, exigir y registrar esa verificación definida por la planta dentro del sistema de inspección, junto con el usuario, la hora, la tarjeta de prueba y el resultado que soporte el flujo de trabajo configurado. Donde la exigencia está habilitada, una verificación fallida detiene la inspección hasta que un usuario con credenciales de Quality, Admin o Service resuelva la condición. El procedimiento propio de la planta sigue rigiendo las decisiones sobre el producto afectado y su liberación.
La programación y la exigencia dependen de la configuración y de la licencia. Los recordatorios al inicio y al final de la producción, los recordatorios por tiempo transcurrido o por conteo de producto, las alarmas audibles y visuales, y el ajuste que impide omitir una verificación pendiente no están presentes en todas las instalaciones, y el Validation Mode se habilita por producto y no de forma predeterminada. Confirme qué está realmente habilitado en el sistema específico antes de tratar cualquiera de estas funciones como un control dentro de un plan HACCP.
Vale la pena aclarar dos puntos de nomenclatura, porque ambos aparecen en campo. La página de producto de Mekitec describe esta capacidad bajo la etiqueta más amplia Digital Validation; Validation Mode es el nombre del flujo de trabajo guiado dentro de MEKI AI. Y las propias pantallas del sistema llaman a una verificación rutinaria validation session. Esa es la verificación operativa programada, no la validación de la aplicación.
El Validation Mode no sustituye la validación de la aplicación. Las dos actividades responden preguntas distintas: la validación establece que la medida de control es capaz para la aplicación, mientras que la verificación rutinaria registra cómo se desempeñó la configuración operativa en un momento planificado.
RECORD: MEKI Analytics
MEKI Analytics ayuda a los equipos de calidad a revisar la actividad de los sistemas conectados para un lote de producción específico, así como para la línea, el producto y la ventana de tiempo correctos. QA puede entonces preparar reportes a partir de la evidencia de inspección con marca de tiempo y las imágenes de rayos X pertinentes. Esto puede reducir el trabajo manual en la parte de la cadena de registros generada por la máquina.
Los registros que viven fuera de los sistemas conectados, como capacitación, acciones correctivas o una decisión final sobre el producto, siguen teniendo que conectarse mediante el proceso propio del productor.
Confirme la disponibilidad del producto, el licenciamiento, la compatibilidad y la configuración suministrada antes de su uso comercial. Las herramientas de Mekitec dan soporte a partes de la cadena de registros; el productor de alimentos sigue siendo responsable de las decisiones HACCP, las acciones correctivas y el destino final del producto.
Preguntas frecuentes
¿Qué registros requiere un Punto de Control Crítico?
El plan HACCP y los requisitos legales, de cliente y de certificación aplicables definen el conjunto de registros. Según ese alcance, el conjunto puede incluir monitoreo, desviaciones y acciones correctivas, verificación y decisiones sobre el producto, respaldados por el plan aprobado, el análisis de peligros, los límites críticos y la validación. Los registros de capacitación, mantenimiento, calibración y cambios también pueden ser relevantes. Las once solicitudes anteriores son un punto de partida para adaptar, no una lista universal de requisitos.
¿Cuáles son las cinco preguntas del PCC Completo de Mekitec?
El marco del PCC Completo de Mekitec plantea cinco preguntas sobre un control existente. INSPECT pregunta si el producto fue realmente inspeccionado. REMOVE pregunta si el producto sospechoso fue retirado del flujo aceptado. PROVE pregunta si ese retiro puede evidenciarse, y no solo comandarse. CHECK pregunta si se completaron las verificaciones rutinarias planificadas de desempeño del PCC. RECORD pregunta si los registros pertinentes pueden recuperarse para una línea, producto y ventana de producción determinados. Es un marco de revisión práctica, no una reformulación de los principios HACCP del Codex ni un sustituto del análisis de peligros del productor.
¿Qué es el Time to Evidence?
El Time to Evidence es el término de Mekitec para el tiempo transcurrido que necesita una planta para reunir su cadena de evidencia del PCC, definida por ella misma, correspondiente a un producto, una línea y una ventana de producción, usando registros existentes. Mide la recuperación, no el cumplimiento ni la suficiencia de las decisiones HACCP detrás de los registros. No es una métrica regulatoria y no existe referencia, promedio ni calificación aprobatoria para él.
¿Cómo puede un equipo de QA comprobar si su evidencia de PCC es recuperable?
Ejecute el ejercicio sobre un alcance definido en lugar de auditar todo el sistema. Elija una línea, un producto y una ventana de producción reciente, reúna en la misma sala a las personas responsables de los registros y solicite la cadena de evidencia usando solo registros que ya existen. Inicie un cronómetro, deténgase a los sesenta minutos y marque todo lo pendiente como no presentado dentro de la ventana del simulacro. Asigne a cada brecha un responsable y una fecha límite, y canalícela por los procedimientos propios de la planta. Mekitec publica esto como el Evidence Drill, con las hojas de trabajo en la Guía de Preparación PCC de Rayos X.
¿El registro de eventos de un sistema de rayos X es automáticamente un registro HACCP?
No. Son datos generados por el equipo. Se convierten en evidencia útil del PCC cuando el plan HACCP les asigna un propósito y la planta controla cómo se atribuyen, revisan, retienen y recuperan. El registro de eventos suele ser una parte de la cadena de registros, no la historia completa.
¿Qué evidencia puede mostrar que un empaque rechazado fue retirado del flujo de producción?
Esta es la pregunta PROVE del marco del PCC Completo de Mekitec, y ningún registro individual la responde. Un comando de rechazo en el registro de la máquina muestra que el sistema decidió rechazar. Una función configurada de confirmación de rechazo añade evidencia de que el empaque alcanzó el punto monitoreado de la secuencia de rechazo, que comúnmente es la entrada al contenedor de rechazo; lo que prueba depende de dónde estén los sensores y de cómo esté configurada la lógica. Más allá de ese punto, la evidencia es de la propia planta: acceso controlado al contenedor de rechazo, el registro de retención, la evaluación y la decisión final documentada sobre el producto afectado con el nombre de quien la aprobó. Un equipo normalmente puede mostrar el comando; la brecha suele estar entre la señal de confirmación y la decisión final.
¿La confirmación de rechazo es lo mismo que la verificación HACCP?
No. La confirmación de rechazo aporta evidencia sobre el paso monitoreado por el sistema de rechazo suministrado. La verificación HACCP es más amplia y comprueba si el sistema HACCP se está siguiendo y si sigue siendo eficaz.
¿Cuál es la diferencia entre la validación de la aplicación y una verificación rutinaria de desempeño?
La validación de la aplicación establece que la medida de control completa es capaz para el producto, el empaque, la línea y el rango operativo. Una verificación rutinaria de desempeño registra cómo se desempeñó la configuración operativa en un momento programado. Sirven a propósitos distintos y no deben tratarse como la misma actividad. Tenga en cuenta que la terminología de planta y de software varía: algunas plantas, y algunos sistemas de inspección, llaman a la verificación rutinaria validation test o validation session.
¿Una recuperación más rápida significa mejor cumplimiento?
No. Una recuperación más rápida solo muestra que los registros seleccionados se reunieron con mayor rapidez. No dice nada sobre si el análisis de peligros, los límites críticos, la validación, las acciones correctivas o las decisiones de destino del producto fueron adecuados. Una planta puede reunir rápidamente una cadena de evidencia incompleta, y una planta bien gestionada puede ser lenta porque sus registros están en manos de varios responsables competentes. Use el simulacro para descubrir dónde viven los registros y qué falta, no para producir un tiempo que haya que mejorar.
¿Qué debe pasar si falta un registro requerido durante el simulacro?
Anote qué se solicitó y márquelo como no presentado dentro de la ventana del simulacro. Asigne un responsable y una fecha límite. El equipo HACCP debe decidir después qué significa la brecha y si se requiere evaluación del producto o escalamiento.
¿Cuánto tiempo deben conservarse los registros del PCC?
No existe un único periodo de retención para todas las plantas. Revise los requisitos legales, de cliente y de certificación que apliquen, junto con la vida útil del producto y los procedimientos propios de la planta.
¿Los registros electrónicos pueden sustituir a los registros en papel?
Pueden hacerlo cuando los requisitos aplicables y los procedimientos de la planta lo permiten. Los registros electrónicos siguen necesitando una atribución, integridad, acceso, retención y revisión adecuados.
Siguiente paso
++Descargue la Guía de Preparación PCC de Rayos X (PDF)++ y ejecute el Evidence Drill con una línea, un producto y una ventana de producción.
La guía contiene las hojas de trabajo del simulacro, la revisión de cinco preguntas, la lista de verificación de quince puntos y una bitácora de acciones.
Si el simulacro plantea dudas sobre el producto, los ajustes de inspección, la configuración de rechazo o lo que registra el sistema suministrado, solicite una revisión de inspección y registros específica para su línea.
Acerca de Mekitec
Mekitec es un especialista en inspección por rayos X para la industria alimentaria, enfocado en lo que realmente exige un Punto de Control Crítico de rayos X completo: inspeccionar el producto, retirar los empaques sospechosos, evidenciar ese retiro, verificar que el control sigue funcionando y recuperar los registros después. Mekitec desarrolla y fabrica la gama MEKI de sistemas de inspección por rayos X y el software de inspección MEKI AI, y publica el marco del PCC Completo, el método de revisión Time to Evidence y la Guía de Preparación PCC de Rayos X utilizada en este artículo.
Fuentes autorizadas
- FAO y OMS. General Principles of Food Hygiene, CXC 1-1969. Revisado en 2022.
- FAO y OMS. Guidelines for the Validation of Food Safety Control Measures, CXG 69-2008.
- Administración de Alimentos y Medicamentos de EE. UU. HACCP Principles and Application Guidelines.
- Parlamento Europeo y Consejo. Reglamento (CE) n.º 852/2004, Artículo 5.
- Mekitec. ¿Qué hace que un Punto de Control Crítico sea completo?.
- Mekitec. Sistema de inspección por rayos X MEKI ONE.
- Mekitec. Software de inspección MEKI AI.
Uso y limitaciones
Este artículo es un recurso educativo práctico, no asesoría legal ni de certificación. Utilice el plan HACCP de la planta y los requisitos legales, de cliente y de certificación que apliquen. La idoneidad del producto, el desempeño de inspección y la operación de rechazo deben establecerse para el producto, empaque, línea y condiciones de operación reales.