Cómo pasar de la detección de metales a los rayos X: guía práctica
El cambio a rayos X empieza antes de que el detector de metales salga de su línea.
Primero, decida en qué debe mejorar el nuevo paso de inspección.
Pasar de la detección de metales a los rayos X puede ampliar los materiales extraños que usted controla, hacer inspeccionables los empaques metalizados y añadir controles de calidad relevantes. Incluya MEKI AI en la transición donde pueda mejorar la detección, reducir los rechazos innecesarios y ahorrar tiempo en el manejo de rechazos o en el registro de las verificaciones rutinarias.
Esta guía recorre el cambio desde la revisión del control actual y las pruebas con su producto hasta la instalación, la validación y la entrega en un Punto de Control Crítico (PCC). Úsela para definir las mejoras, planificar la transición y demostrar que la nueva aplicación de inspección y rechazo funciona en sus condiciones de producción.
Vaya directamente a lo que necesita:
- Defina lo que el cambio debe mejorar
- Problemas a resolver antes de elegir un sistema
- Problemas a resolver antes de que los rayos X asuman el PCC
- Un plan paso a paso para el cambio
Defina lo que el cambio debe mejorar
Antes de especificar el sistema de reemplazo, acuerde qué debe mejorar el cambio en su línea. Estos objetivos orientan la prueba de aplicación y el caso de negocio:
- Inspeccionar más allá del metal. Evalúe vidrio, piedra, hueso calcificado y otros materiales extraños suficientemente densos que sean relevantes para su producto, además de los metales que hoy controla.
- Usar el empaque que su producto necesita. Los rayos X pueden inspeccionar a través de aluminio y película metalizada, lo que abre opciones de empaque que pueden limitar la detección de metales convencional.
- Mantener más producto bueno en la línea. Evalúe MEKI AI para mejorar la detección y reducir los falsos rechazos. Reducir los rechazos innecesarios puede ahorrar producto, tiempo de manejo del operador y el costo de investigar paquetes buenos.
- Verificar la calidad del producto en el mismo punto. Las funciones relevantes de MEKI AI pueden verificar el conteo, el llenado y la falta o el exceso de producto. Detectar desviaciones le da a producción una base para corregir el proceso y reducir pérdidas repetidas.
- Ahorrar tiempo del operador y de calidad. El Validation Mode de MEKI AI registra digitalmente las verificaciones rutinarias de desempeño. Junto con MEKI Analytics para los reportes, esto puede reducir la transcripción manual y el trabajo de reunir la evidencia de inspección.
Demuestre las funciones de detección y de calidad con su producto y su empaque reales. Compare los rechazos de producto bueno, el tiempo de manejo y el tiempo de preparación de registros con la línea base actual. Mantenga los criterios de aceptación de inocuidad separados del cálculo financiero, y confirme en la propuesta las funciones de software y la configuración suministradas.
Planifique la transición
Organice el cambio en torno a cuatro decisiones:
- Defina el alcance. Revise el control de metales actual, los peligros o necesidades de calidad adicionales y las mejoras que quiere demostrar.
- Pruebe la configuración propuesta. Use su producto y empaque reales, muestras realistas de materiales extraños y producto bueno. Evalúe las funciones relevantes de MEKI AI y compare las mejoras demostradas con el costo total del cambio.
- Prepare la transición. Acuerde la posición de inspección, la integración, el control provisional, la capacitación y la validación de la aplicación instalada.
- Entregue y revise. Apruebe los límites, las verificaciones rutinarias y los registros, y después mida las mejoras acordadas tras la puesta en marcha.
Hable con nosotros sobre su cambio a rayos X
Comparta su producto, su empaque, su paso de inspección actual y la mejora que busca, para que acordemos qué debe demostrar una prueba de aplicación.
Qué cambia en el PCC con el cambio
- Cómo detecta
- Detector de metales: cambios en un campo electromagnético causados por material conductor o magnético.
- Sistema de rayos X: diferencias en la cantidad de energía de rayos X que atraviesa el producto, determinadas por la densidad y el espesor.
- Materiales a evaluar
- Detector de metales: ferrosos, no ferrosos y acero inoxidable, con una sensibilidad que depende de la aplicación.
- Sistema de rayos X: metales y vidrio, piedra, hueso calcificado y algunos plásticos o cauchos densos, siempre que sean suficientemente densos.
- Puntos débiles
- Detector de metales: peligros no metálicos; menor sensibilidad por algunos efectos del producto o por empaques conductores.
- Sistema de rayos X: materiales apenas más densos que el producto, aluminio pequeño o delgado, zonas del producto gruesas o irregulares.
- Empaque
- Detector de metales: el aluminio y algunas películas metalizadas reducen o impiden la detección convencional.
- Sistema de rayos X: puede inspeccionar a través de aluminio y película metalizada; los envases rígidos necesitan una configuración de haz adecuada.
- Cómo se suelen expresar los límites críticos
- Detector de metales: tamaños de esfera para piezas de prueba ferrosas, no ferrosas y de acero inoxidable.
- Sistema de rayos X: tamaños por material, definidos a partir del análisis de peligros y de la validación.
- Prueba rutinaria
- Detector de metales: muestras adecuadas que pasan con el producto por la parte menos sensible de la apertura.
- Sistema de rayos X: muestras adecuadas colocadas donde la detección es más difícil en el producto y el empaque reales.
- Causas típicas de falsos rechazos
- Detector de metales: efecto de producto en alimentos húmedos o salados, interferencia eléctrica o mecánica.
- Sistema de rayos X: variación de densidad, contenido superpuesto, pliegues, sellos y grapas.
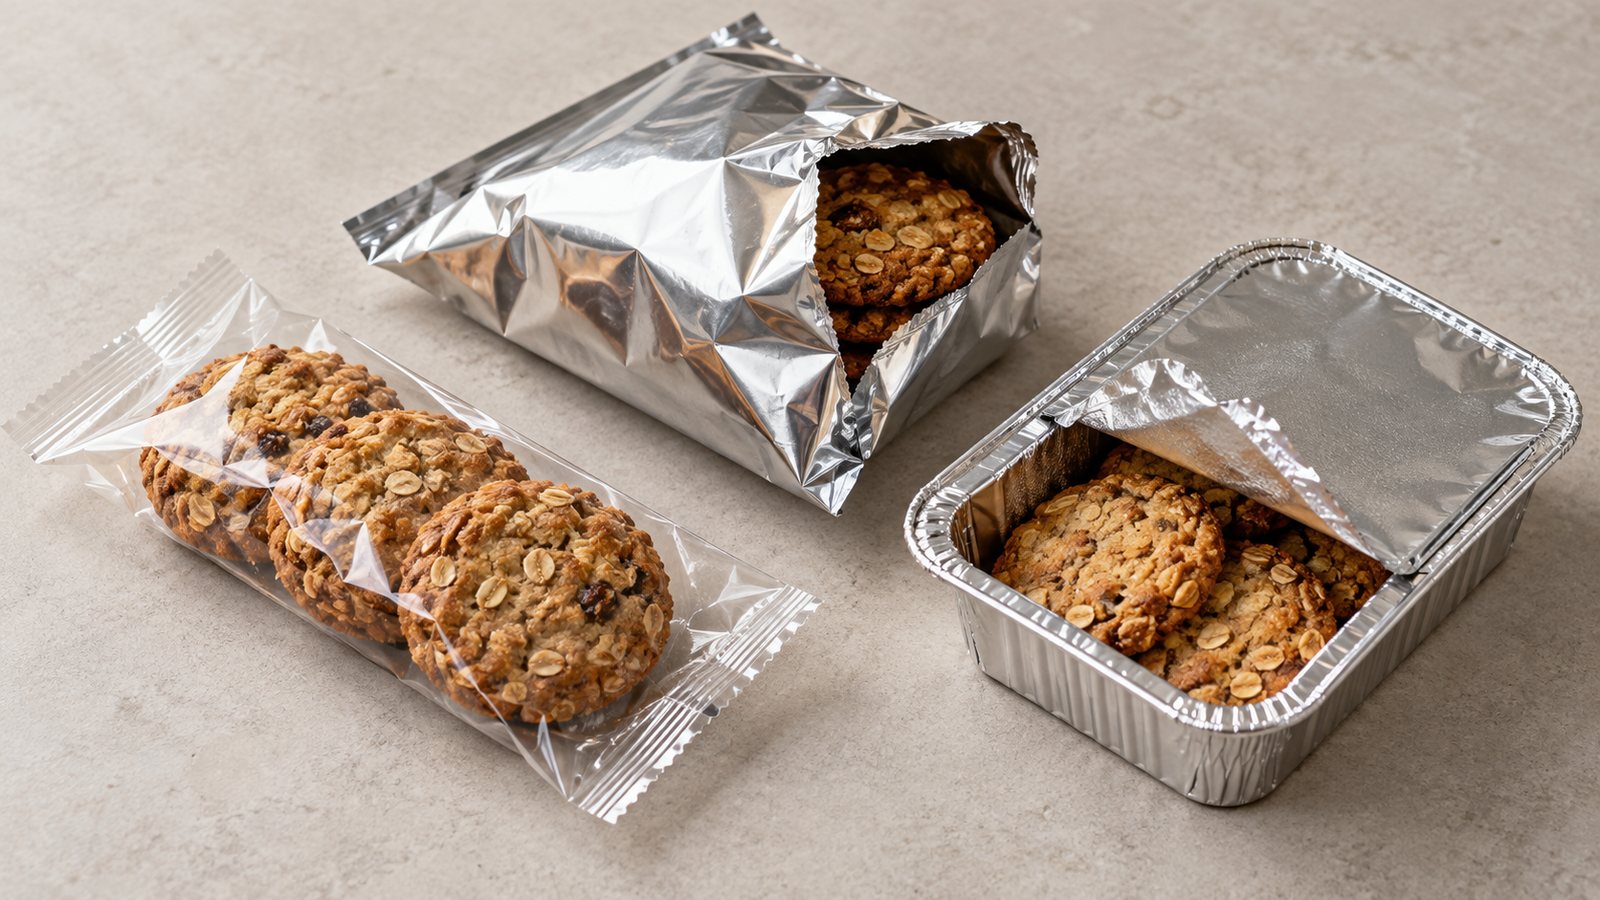
Película transparente, película metalizada y charola de aluminio: cada formato requiere su propia evaluación. Ilustración conceptual.
Antes de elegir el sistema de rayos X
1. El nuevo alcance de inspección no está definido
Es posible que el paso actual de detección de metales esté asignado al control de peligros metálicos. Reemplazarlo puede cambiar la forma en que se controlan esos peligros y crear la oportunidad de atender otros. El análisis de peligros debe establecer qué hay que controlar antes de elegir la tecnología.
Sin un alcance definido, se puede dar por hecha una nueva capacidad sin evidencia, o se puede perder un control existente.
Cómo resolverlo:
- Revise los materiales extraños realistas, sus tamaños y formas, procedentes de materias primas, equipos, empaques y del entorno de producción.
- Mapee los controles de cada peligro hoy y después del cambio, incluidos los controles en otras partes del proceso.
- Defina el alcance de los rayos X y los criterios de aceptación, y acuerde cómo se investigarán los hallazgos inesperados.
2. Los rayos X pueden ser menos sensibles que el detector de metales al aluminio
Un detector de metales responde a la conductividad y a las propiedades magnéticas. El aluminio es muy conductor, pero su densidad relativamente baja puede hacer que los fragmentos pequeños o delgados sean difíciles de detectar con rayos X. La guía de IFS sobre cuerpos extraños y el Foreign Material Manual de la industria explican esta diferencia. Un resultado aceptable en acero inoxidable no demuestra el desempeño con aluminio.
Cómo resolverlo:
- Incluya muestras realistas de aluminio si las charolas, grapas, herramientas o equipos lo convierten en un peligro relevante.
- Si la configuración de rayos X propuesta no puede cumplir el requisito, conserve una detección de metales adecuada o atienda el origen con otro control justificado.
- Pruebe otros materiales de baja densidad en el producto real. Indique el material, el tamaño y la posición; una afirmación general de detección de plásticos no demuestra el desempeño.
3. Las fichas técnicas y las demostraciones no predicen el desempeño con su producto
La sensibilidad de los rayos X depende del espesor y la variación del producto, del empaque y del material, tamaño y posición del contaminante. Una pieza de prueba visible sobre una banda vacía puede ser difícil de encontrar entre contenidos superpuestos. Evalúe la aplicación con producto representativo.
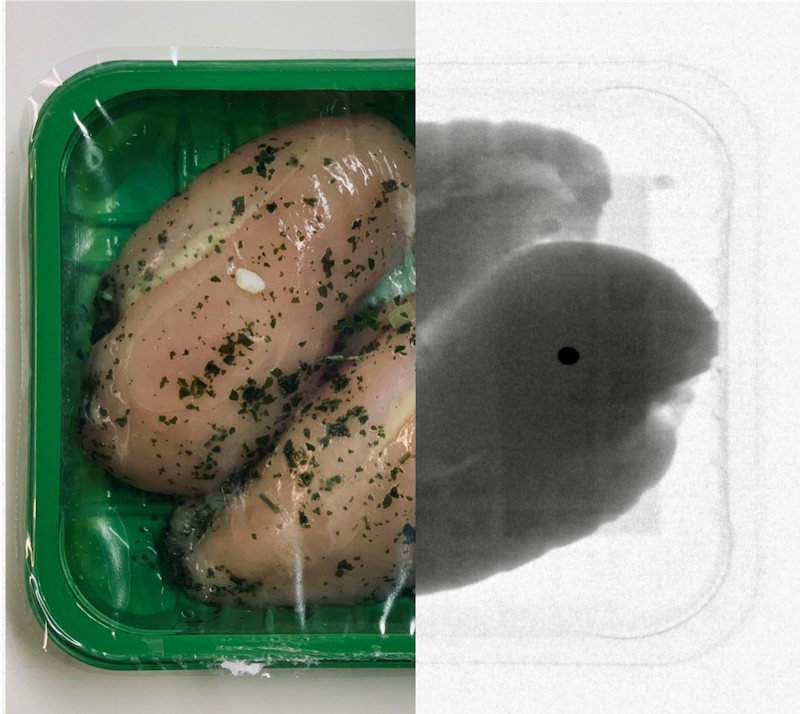
Ejemplo de aplicación independiente: pollo empacado y su imagen de rayos X. Imagen de Mekitec.
Snackwerks ofrece un ejemplo específico de producto. En abril de 2026, sus tres sistemas MEKI ONE se validaron con sus propios snacks en empaque metalizado y con tarjetas de prueba suministradas por el cliente. Cada reporte registra diez ensayos exitosos: se detectaron 1.5 mm de metal ferroso, 2.0 mm de no ferroso, 2.0 mm de acero inoxidable y 5.0 mm de vidrio sodocálcico. Estos resultados aplican a los productos, empaques y condiciones probados. Lea la historia de validación de Snackwerks.
Cómo resolverlo:
- Proporcione sus productos más difíciles en el empaque real, con la velocidad de línea, la cadencia de paquetes, el espaciado y la temperatura.
- Acuerde los materiales, tamaños y posiciones de las muestras y los criterios de aceptación. Incluya producto bueno para medir los falsos rechazos, y defectos de calidad conocidos si esas verificaciones forman parte del proyecto.
- Solicite un reporte que cubra los ajustes, las condiciones, los resultados, las fallas y las limitaciones.
La prueba de un proveedor respalda la selección de la configuración. Valide la aplicación instalada en las condiciones de producción definidas antes de la entrega. Los Principios Generales de Higiene de los Alimentos del Codex distinguen la evidencia que respalda el diseño del control de la confirmación de que este logra el control en operación.
Hable con nosotros sobre su cambio a rayos X
Díganos qué mejora es importante en su línea. Acordaremos el alcance, las muestras y los criterios de una prueba de aplicación.
4. El sistema de rayos X se coloca donde estaba el detector de metales
La mejor ubicación para la detección de metales puede no ser la mejor para los rayos X. Inspeccionar después de sellar el empaque primario puede reducir las oportunidades de contaminación posterior. Un solo paquete también suele presentar menos espesor de producto que una caja completa. Confirme la posición a partir de los peligros y de la prueba de aplicación.
Un detector de metales situado antes en el proceso puede proteger por separado una rebanadora o una llenadora del metal presente en el producto a granel. Tenga en cuenta esa función antes de retirarlo.
Cómo resolverlo:
- Actualice el diagrama de flujo si el paso cambia de lugar, y evalúe los peligros entre la posición anterior y la nueva.
- Revise las transferencias, el espaciado y el paso de paquetes ligeros o inestables por las cortinas de blindaje.
- Conserve los demás controles requeridos y documente su función.
Antes de que los rayos X asuman el PCC
5. Se aceptan los límites existentes sin evidencia para los rayos X
El diámetro actual de una pieza de prueba puede seguir siendo adecuado, pero el resultado del detector de metales no demuestra el desempeño de los rayos X. Revise el requisito para cada material, incluidos los peligros adicionales. El desempeño con aluminio puede diferir del desempeño con acero inoxidable.
Cómo resolverlo:
- Revise los límites críticos actuales y los requisitos de minoristas o clientes. Establezca límites validados para la aplicación de rayos X y registre su fundamento.
- Conserve los requisitos existentes que sean adecuados cuando la nueva aplicación los demuestre. Evalúe cualquier cambio propuesto de forma deliberada; un cambio de tecnología por sí solo no justifica relajar un requisito de inocuidad.
6. El método de prueba anterior no cubre el punto más débil de la nueva aplicación
Un detector de metales suele ser menos sensible cerca del centro de su apertura. En los rayos X, la posición difícil depende del producto, del empaque y de la geometría del haz, por ejemplo entre contenidos superpuestos. Revise el método de prueba en función de la nueva aplicación. Las preguntas frecuentes del Issue 8 de BRCGS explican por qué las dos tecnologías requieren procedimientos de prueba distintos.
Las muestras de prueba existentes pueden servir si su material, tamaño y soporte son adecuados. Para rayos X se suelen usar tarjetas delgadas; el soporte de una varilla de prueba puede afectar la imagen. La guía de IFS también advierte que una esfera de prueba de vidrio más densa que el vidrio del envase puede detectarse mientras que los fragmentos reales del envase pasan sin detectarse.
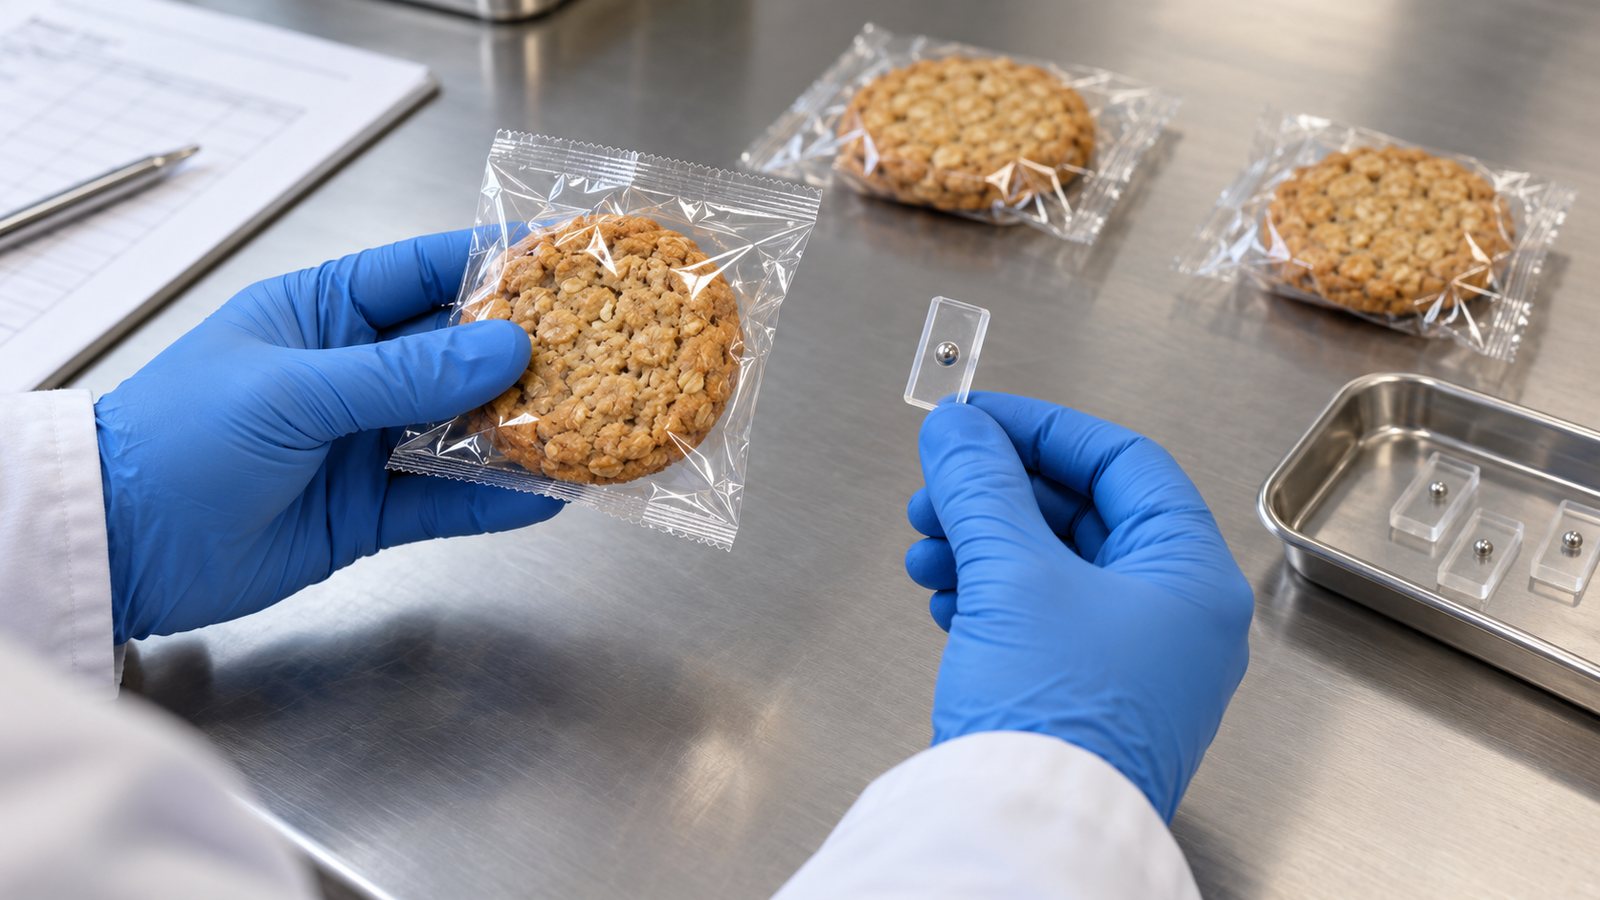
Las verificaciones rutinarias usan muestras de prueba de material y tamaño conocidos, colocadas en el producto real. Ilustración conceptual.
Cómo resolverlo:
- Confirme los materiales, tamaños y soportes de las muestras, y después establezca las posiciones más exigentes durante la validación.
- Revise la frecuencia de las verificaciones, incluidos los inicios, finales, cambios de producto y reinicios según corresponda. Considere los requisitos de los clientes y cuánto producto se puede identificar, retener y volver a inspeccionar después de una falla.
- Pruebe tanto el rechazo como la detección, incluidos paquetes de prueba consecutivos cuando corresponda. Marque y contabilice los paquetes de prueba para que ninguno llegue al producto vendible.
- Use el Validation Mode de MEKI AI para programar, exigir y registrar digitalmente las verificaciones definidas por el sitio en las configuraciones compatibles. Esto puede ahorrar el tiempo de copiar resultados en bitácoras de papel, manteniendo las verificaciones físicas requeridas.
Las verificaciones rutinarias confirman que una aplicación validada sigue funcionando. No sustituyen la validación.
7. La cadena de rechazo modificada no se ha probado en su conjunto
Un nuevo hardware, una nueva sincronización o una nueva distancia entre la detección y el rechazo pueden cambiar el desempeño de la eliminación. Pruebe el arreglo completo; una detección correcta no puede controlar el peligro mientras el paquete sospechoso siga en el flujo de producto aceptado.
Cómo resolverlo:
- Pruebe la detección, el rechazo, la confirmación y la contención con paquetes reales en todas las velocidades, pesos y espaciados definidos, incluidos rechazos consecutivos.
- Pruebe las fallas aplicables, como un rechazo no ejecutado, un contenedor lleno o abierto y la pérdida de un suministro necesario. Confirme las alarmas y las respuestas definidas.
- Controle el acceso al producto rechazado y documente su evaluación y disposición autorizadas.
8. La producción se reanuda antes de aprobar el nuevo control
Una transición mal planificada puede dejar la producción sin un control aprobado. Defina un control adecuado durante la instalación y quién autoriza el nuevo paso antes de mover el equipo.
Cómo resolverlo:
- Conserve el control existente adecuado hasta la entrega, use una alternativa temporal justificada o detenga la producción hasta que se apruebe el nuevo control. Defina las reglas de retención y liberación del producto.
- Si ambos sistemas funcionan en paralelo, documente sus funciones, revise los resultados e investigue los rechazos. Registre la fecha de entrega y quién la aprobó.
- Defina la respuesta ante paros después de la puesta en marcha. La detección de metales solo cubre metales; establezca qué productos y peligros puede controlar una alternativa de respaldo, y el alcance del producto afectado tras una falla.
- Capacite a los operadores y al personal de calidad en las verificaciones, las respuestas ante fallas y los permisos de configuración. Confirme las obligaciones locales de seguridad radiológica y las mediciones del sistema suministrado.
- Registre el motivo del cambio, la evidencia de validación, los procedimientos actualizados y la aprobación.
El Reglamento (CE) n.º 852/2004, en su artículo 5, exige a las empresas dentro de su ámbito revisar sus procedimientos basados en HACCP cuando cambia el producto, el proceso o alguna etapa. El Codex señala los equipos nuevos como un motivo para revisar el sistema HACCP y, cuando sea necesario, revalidar el plan. Verifique los requisitos vigentes de los esquemas de certificación y de los clientes que aplican a su planta.
Después de la puesta en marcha
9. Los falsos rechazos tienen nuevas causas
Los rayos X evitan el efecto de producto electromagnético asociado a los alimentos húmedos o salados, pero la variación de densidad, los contenidos superpuestos y las características del empaque pueden causar falsos rechazos. Mida el resultado de la nueva configuración con producto bueno.
MEKI AI puede ayudar a reducir los falsos rechazos, conservando producto bueno y reduciendo el tiempo que los operadores dedican a separar, revisar y registrar rechazos innecesarios. Mida tanto los paquetes recuperados como los minutos de manejo ahorrados. El ajuste debe mantener el desempeño de detección requerido. Si se usa enmascaramiento, el área excluida deja de inspeccionarse.
Use ajustes aprobados que cubran el producto o la familia de productos definida, y controle los cambios en ellos.
Cómo resolverlo:
- Mida los falsos rechazos en toda la variación normal. Evalúe MEKI AI con el mismo producto, junto con el requisito de detección.
- Valide en conjunto la detección, los falsos rechazos y el área inspeccionada cuando cambien el enmascaramiento o los ajustes.
- Investigue los paquetes rechazados según el procedimiento escrito; un segundo paso exitoso por sí solo no basta para liberarlos.
- Restrinja los cambios de ajustes y seleccione el programa aprobado en cada cambio de producto. Revise los cambios relevantes de receta, empaque o línea y revalide cuando sea necesario.
10. Los registros del PCC ya no coinciden con el plan
La nueva configuración puede generar resultados electrónicos de verificaciones, eventos de rechazo, imágenes o cambios de ajustes. Confirme exactamente qué registra. Si el plan todavía describe solo el antiguo flujo en papel, la evidencia útil puede quedar desconectada de los registros que necesita el área de calidad.
Los registros digitales de verificaciones de MEKI AI y los reportes de MEKI Analytics pueden reducir el tiempo dedicado a transcribir resultados y a reunir datos de inspección para la revisión de calidad. Defina qué tareas apoya cada herramienta y pruebe el flujo completo, incluidos los registros que el sitio todavía debe añadir.
Cómo resolverlo:
- Defina los responsables, el almacenamiento, la conservación y la revisión de los registros de monitoreo, verificaciones, rechazos y acciones correctivas. Confirme los requisitos del flujo electrónico frente a su plan.
- Confirme qué imágenes y eventos conserva la configuración suministrada; no suponga que existe una imagen de cada paquete.
- Recupere la evidencia requerida para una línea, un producto y un periodo definidos, y mida el tiempo de preparación. Use la guía de registros PCC y recuperación de evidencia para el ejercicio detallado.
Un plan paso a paso para el cambio
- Defina el cambio. Quién lo lidera: el equipo HACCP. Se completa cuando: se acuerdan los peligros, el punto de inspección, las mejoras buscadas y los criterios de aceptación.
- Pruebe la aplicación. Quién lo lidera: calidad junto con el proveedor. Se completa cuando: el reporte cubre los productos más difíciles, las muestras acordadas, los falsos rechazos, las verificaciones de calidad relevantes y las limitaciones.
- Planifique la transición. Quién lo lidera: calidad, ingeniería y producción. Se completa cuando: se acuerdan el control provisional, las reglas de retención y liberación, la capacitación y la fecha de entrega.
- Instale y valide. Quién lo lidera: calidad e ingeniería junto con el proveedor. Se completa cuando: la validación cubre la detección, el rechazo, la confirmación y las respuestas ante fallas en la línea instalada.
- Actualice el plan HACCP. Quién lo lidera: el equipo HACCP. Se completa cuando: se aprueban los límites críticos, las verificaciones rutinarias, las acciones correctivas y los registros.
- Entregue el PCC. Quién lo lidera: calidad. Se completa cuando: la aprobación queda registrada y la función del detector de metales se elimina o se redefine.
- Revise después de la puesta en marcha. Quién lo lidera: calidad junto con producción. Se completa cuando: se revisan los resultados de las verificaciones y los registros, y se miden las mejoras acordadas frente a la línea base.
El cambio a través de las cinco preguntas del PCC
El marco de PCC completo de Mekitec plantea cinco preguntas a todo PCC por rayos X. Un cambio de tecnología las vuelve a abrir todas a la vez.
- INSPECT: ¿Se inspeccionó realmente el producto? Lo que cambia con el cambio: los peligros, el punto de inspección, los límites críticos y los ajustes del producto. Problemas anteriores: 1 a 5 y 9.
- REMOVE: ¿Se retiró realmente el producto sospechoso del flujo? Lo que cambia con el cambio: el hardware de rechazo, la sincronización y el contenedor seguro. Problemas anteriores: 7.
- PROVE: ¿Se puede demostrar la eliminación, y no solo que se ordenó? Lo que cambia con el cambio: la confirmación de rechazo y la respuesta cuando falla. Problemas anteriores: 7.
- CHECK: ¿Se completaron las verificaciones rutinarias de desempeño del PCC según lo planificado? Lo que cambia con el cambio: las muestras de prueba, las posiciones y la frecuencia. Problemas anteriores: 6.
- RECORD: ¿Se pueden recuperar los registros de una línea, un producto y un periodo definidos? Lo que cambia con el cambio: dónde se guardan los registros y cómo se encuentran. Problemas anteriores: 10.
La transición en sí, el problema 8, afecta a las cinco.
Lo que cuesta el cambio más allá del sistema
Solicite una propuesta que cubra el trabajo, no solo el equipo:
- Pruebas de aplicación, configuración y soporte durante la validación.
- Integración con el transportador, el sistema de rechazo, los suministros, la limpieza y el acceso.
- Capacitación de operadores y de calidad, y el tiempo de producción durante la transición.
- Muestras de prueba para las nuevas verificaciones rutinarias.
- Servicio, mantenimiento preventivo, refacciones y condiciones del software.
- Obligaciones locales de seguridad radiológica, que varían según el país.
Preguntas frecuentes antes del cambio
¿Vale la pena cambiar si nuestro detector de metales funciona bien?
Sí, cuando su línea puede beneficiarse de un control de peligros adicional, de empaques metalizados, de verificaciones de calidad relevantes o de menos desperdicio evitable y menos trabajo manual. Un detector de metales puede cumplir hoy el requisito para metales mientras que los rayos X ofrecen una función de inspección más amplia. Pruebe la oportunidad con su producto y su empaque, y después compare las mejoras demostradas con el costo total del cambio.
¿Podemos conservar los mismos límites críticos y muestras de prueba?
Posiblemente. Confirme que los límites siguen siendo adecuados y demuestre el desempeño en la aplicación de rayos X instalada. Revise el material, el tamaño, el soporte y la posición de cada muestra. Las dimensiones existentes pueden ser adecuadas aunque el soporte o el procedimiento de prueba deban cambiar. Su equipo HACCP aprueba los límites y las verificaciones rutinarias resultantes.
¿Pueden quedarse ambos sistemas en la línea?
Sí, si el análisis de peligros respalda sus funciones. El detector de metales puede seguir siendo un control para un peligro concreto o proteger un equipo situado antes en el proceso. Defina en el plan la función, el punto de inspección y la respuesta ante fallas de cada uno, y revise los requisitos de los clientes antes de retirar un control existente. El equipo HACCP determina qué paso del proceso es un PCC.
Cómo apoya Mekitec el cambio
Mekitec desarrolla y fabrica sistemas de inspección por rayos X y software para productores de alimentos en todo el mundo. Un cambio empieza con una prueba de aplicación con su producto, su empaque y los materiales extraños objetivo, y con un reporte que indica las condiciones de la prueba y los límites del resultado.
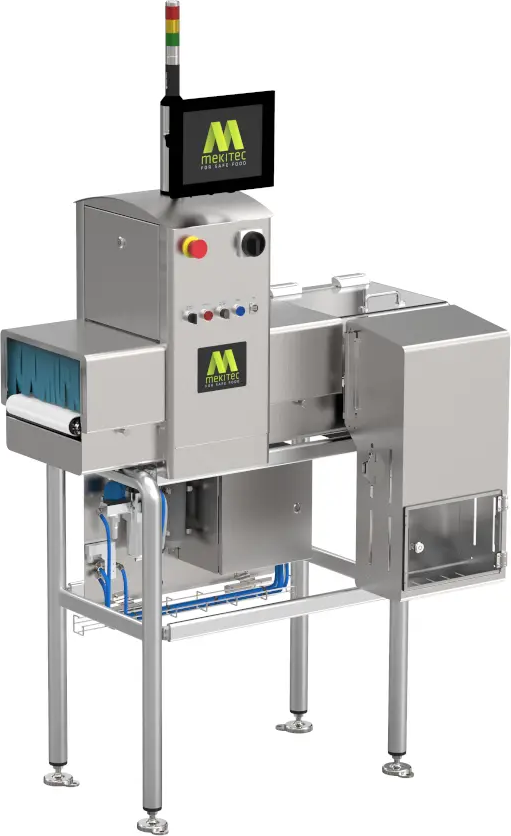
MEKI ONE combina en un mismo bastidor la inspección, el rechazo automático, un contenedor de rechazo, la confirmación de rechazo estándar y los reportes de producción.
MEKI ONE: inspección y rechazo en un mismo bastidor
MEKI ONE, para alimentos en empaque primario, combina en un mismo bastidor la inspección, el rechazo automático, un contenedor de rechazo, la confirmación de rechazo estándar y los reportes de producción. La confirmación de rechazo completa es opcional, así que confirme la configuración suministrada para su línea. Responde a las preguntas INSPECT, REMOVE y PROVE.
MEKI AI: mejor detección y menos pérdidas evitables
MEKI AI es el software premium de inspección por rayos X de Mekitec para sistemas Mekitec compatibles. Su análisis de imágenes basado en IA puede mejorar la detección de cuerpos extraños y reducir los falsos rechazos. Menos rechazos innecesarios significan más producto bueno conservado y menos tiempo del operador dedicado a manejarlo. Demuestre esas mejoras con sus propios productos como parte de la prueba de aplicación.
MEKI AI también admite verificaciones de calidad del producto relevantes, como el conteo, el llenado y la falta o el exceso de producto. Acuerde qué funciones atienden sus pérdidas de producción y confirme su desempeño y disponibilidad para la configuración propuesta.
Validation Mode: verificaciones rutinarias con registros digitales
Validation Mode es una función de MEKI AI. Programa, exige y registra las verificaciones rutinarias de desempeño del PCC definidas por el sitio, lo que reduce el trabajo de registro manual. Responde a la pregunta CHECK y no sustituye la validación de la aplicación.
MEKI Analytics: menos trabajo para reunir la evidencia de inspección
MEKI Analytics ayuda al área de calidad a revisar la actividad de los sistemas conectados para una línea, un producto y un periodo definidos, y a preparar reportes a partir de evidencia con marca de tiempo. Su conexión con MEKI AI puede reducir el trabajo de buscar y reunir los registros de inspección. Responde a la pregunta RECORD.
Ninguna de estas herramientas sustituye el análisis de peligros del productor, la validación de la aplicación instalada ni el plan HACCP. La disponibilidad, el licenciamiento y la compatibilidad del software se confirman en la propuesta.
Planifique su cambio con Mekitec
No necesita una especificación terminada para empezar. Díganos:
- qué productos y empaques se procesan en la línea;
- qué materiales extraños incluye su análisis de peligros;
- dónde está hoy el detector de metales;
- qué mejora quiere que le aporte el cambio.
Hable con nosotros sobre su cambio a rayos X
Acordaremos qué debe demostrar una prueba de aplicación antes de tomar cualquier decisión sobre el equipo.
Prueba de aplicación en un transportador. Foto: Mekitec.
Fuentes
- Comisión del Codex Alimentarius. General Principles of Food Hygiene, CXC 1-1969, revisión de 2022.
- Parlamento Europeo y Consejo. Reglamento (CE) n.º 852/2004 relativo a la higiene de los productos alimenticios, artículo 5.
- IFS. Guideline for an effective Foreign Body Management, Version 3.
- The Meat & Poultry Industry Foreign Material Manual, 2021.
- BRCGS. Food Safety Issue 8 FAQs, agosto de 2020. Explicación histórica de las diferencias entre los procedimientos de prueba de detectores de metales y de rayos X.
- Mekitec. Cómo Snackwerks validó la inspección por rayos X para empaques metalizados de snacks.
- Mekitec. MEKI AI, software de inspección de alimentos por rayos X.
- Mekitec. MEKI Analytics.
Esta guía es información general. No sustituye su análisis de peligros, su validación, los requisitos legales ni los requisitos de los esquemas de certificación.